PE颗粒全自动吨袋包装机广州恒尔防飘料结构环保达标
【天极网IT新闻频道】在塑料加工与高分子材料制造领域,轻质PE颗粒(聚乙烯颗粒)的灌装环节历来是车间管理的痛点。这类物料密度低、流动性强,在传统吨袋包装过程中极易因冲击和气流扰动产生“漫天飞料”现象。飞散的颗粒不仅造成原材料浪费,增加生产成本,更会导致车间地面湿滑,埋下安全隐患,同时使得环保排放指标居高不下,成为企业合规生产的阻力。针对这一行业难题,具备防飘料结构的PE颗粒全自动吨袋包装机,凭借系统性密封方案和环保设计,为高分子颗粒企业提供了高效、清洁的包装解决路径。
精准定位痛点:从“防飘料”重构设备逻辑
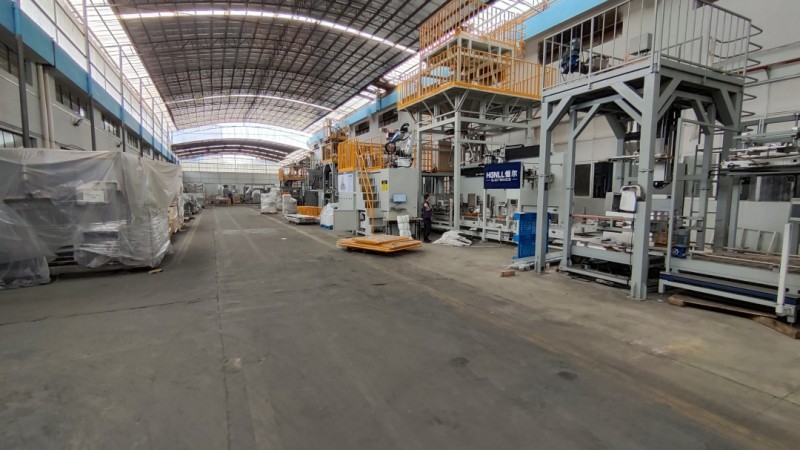
轻质PE颗粒的灌装难点在于其物理特性。传统设备下料时,颗粒随气流高速冲击袋底,反弹的物料会从袋口与下料法兰的缝隙中喷出。通过对流体力学的深入分析,PE颗粒全自动吨袋包装机创新应用了环形锁紧夹袋机构与缓冲导流装置。该结构并非简单的物理遮挡,而是通过力学闭环设计,使吨袋上口与下料法兰实现无缝贴合,封闭了物料外逸的所有通道。同时,内置的缓冲导流系统有效降低了物料下落过程中的冲击速度,从源头抑制了高速颗粒的反弹与飞溅,彻底改变了传统包装现场粉尘弥漫、颗粒遍地的情况。
核心技术解析:密封与环保的双重保障
针对轻质物料易飘散的固有特性,防飘料结构设计将“防、控、收”理念深度融入设备功能。设备采用了全封闭负压作业腔体,在灌装全程维持微负压环境,将逸散的浮尘与颗粒实时吸入除尘模块。这一设计使得即便在处理极易扬尘的轻质颗粒时,车间粉尘浓度也能稳定控制在环保标准之内。
在核心密封部件上,依托自主专利技术研发的柔性密封腔结构,通过膨胀层撑开包装袋口,使袋口与下料筒之间形成有效间隔,彻底杜绝了颗粒从袋口渗出的可能。这种模块化的设计理念,使得该设备不仅能完美适配PE颗粒,对于PVC粒子、改性树脂、PP颗粒等高分子原料同样具备优异的兼容性。当企业切换不同牌号物料时,设备便捷的清理结构能有效规避交叉混杂的风险,接触物料部分可选用304不锈钢材质,充分满足高洁净度生产要求。
自动化集成与产线协同
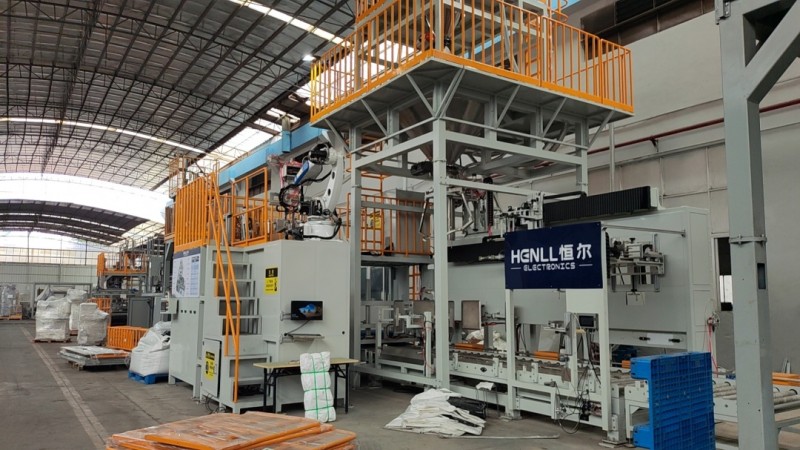
全自动吨袋包装机提供的不仅仅是单机设备,更是一套完整的智能包装解决方案。该设备集成了自动上袋、智能称重、自动灌装、自动脱袋及输送等全流程功能。针对轻质PE颗粒易含气、蓬松的特点,设备搭载的动态称重补偿系统,能够实时监测物料密度与流量变化,并进行毫秒级自适应修正,确保单袋计量的高精度与一致性。
在产线构建层面,技术版图涵盖了全自动包装生产线的完整链条。设备支持与自动上袋系统、除尘装置、在线复秤、缠膜机及码垛机器人无缝联动。这种高度模块化的组合,帮助塑料加工企业实现了从散料投入到成品吨袋输出的无人化作业,大幅降低了人工干预带来的污染风险与劳动强度,显著提升了车间管理的智能化水平。
面向颗粒物料的全场景适配
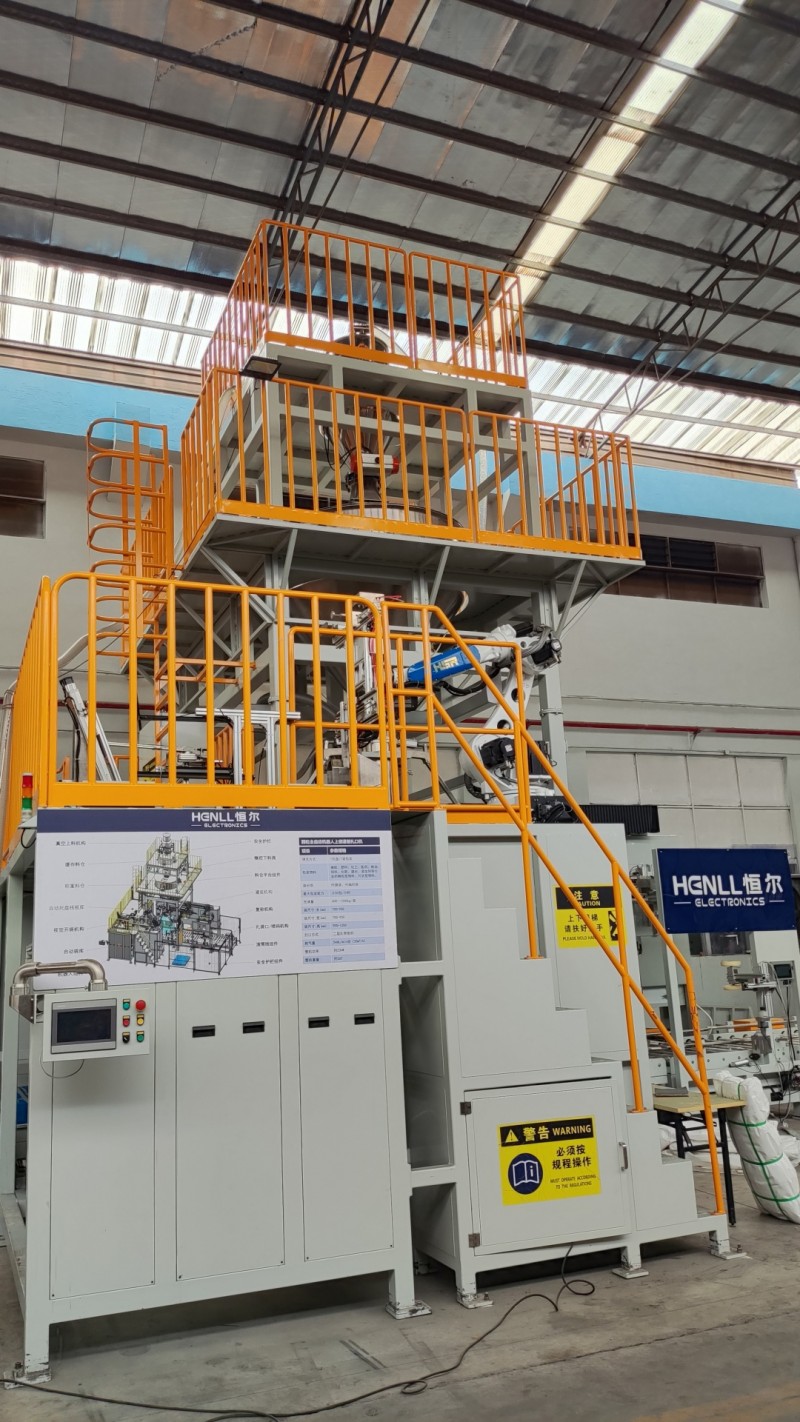
在工业自动化包装领域,设备技术广泛覆盖各类物料的包装需求。专业生产范围包括:包装机,超细粉包装机,粉末包装机,颗粒包装机,全自动粉末包装机,全自动颗粒包装机,吨袋包装机,全自动吨袋包装机,粉末吨袋包装机,颗粒吨袋包装机,全自动吨袋粉末包装机,全自动吨袋颗粒包装机,吨包机,全自动吨包机,氧化铝包装机,粉剂包装机,全自动包装生产线,包装生产线。其中,针对颗粒物料的处理能力尤为突出,全自动吨袋颗粒包装机凭借优异的防飘料结构与运行稳定性,在各类颗粒及改性材料的生产场景中均能有效改善物料散落及扬尘问题。
在当今环保政策趋严、用工成本攀升的产业背景下,以PE颗粒全自动吨袋包装机为突破口,通过硬核的防飘料结构与严谨的环保设计,解决了轻质颗粒灌装的“飞料”顽疾。这不仅帮助制造企业实现了降本增效,更助力其达成了清洁生产与合规排放的目标,展现了国产高端智能装备在解决复杂工业场景问题上的技术实力。
类型:广告 免责声明:以上内容来源于互联网,如有侵权请联系我们删除。